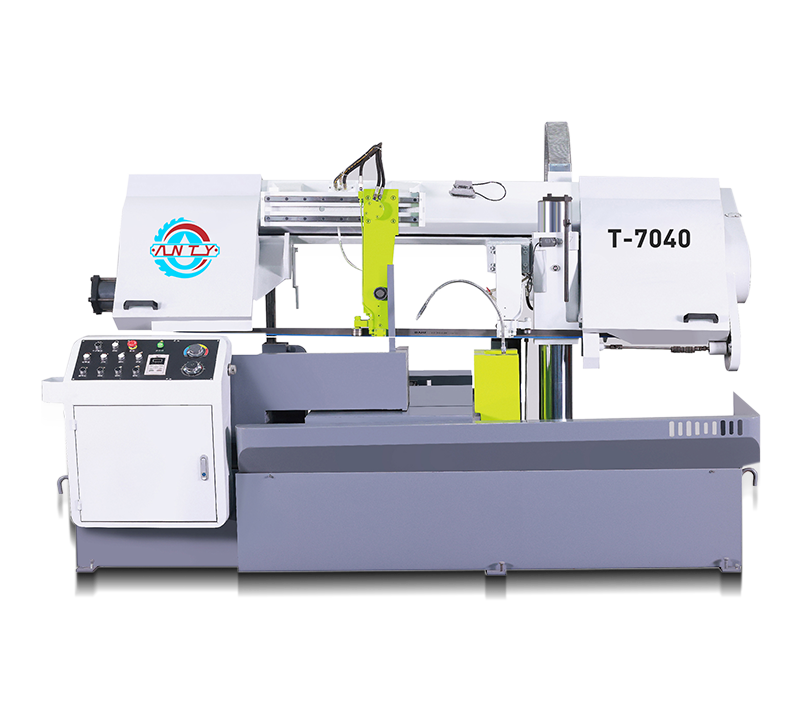
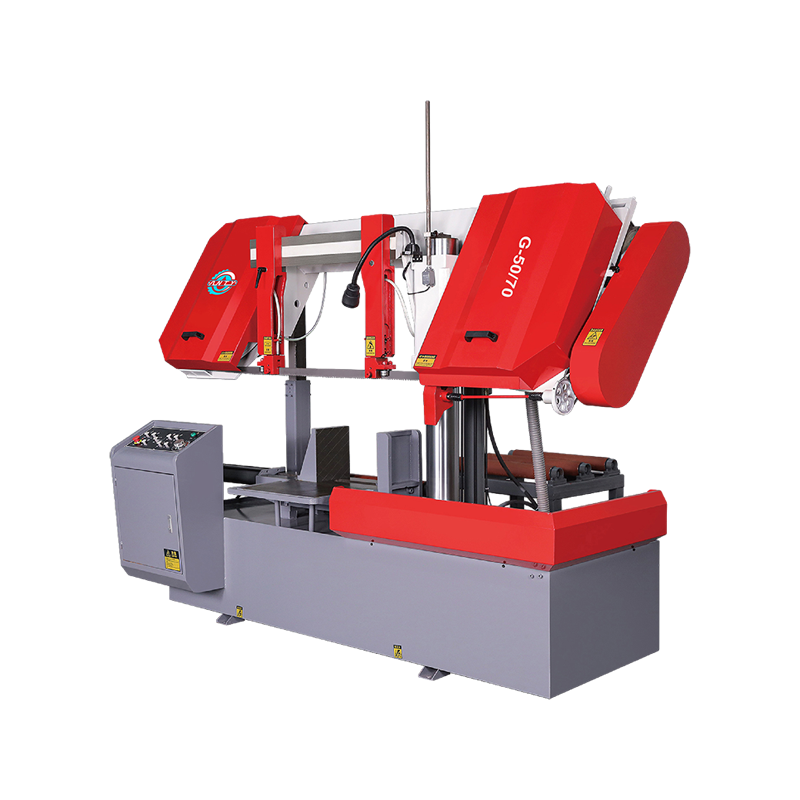
Fabricante Profesional deMáquinas Hidráulicas de Sierra de Cinta para Corte de Metales
Comprometidos a convertirse en un fabricante reconocido de sierras de cinta hidráulicas para corte de metales.
LEER MÁS
LEER MÁS
Fuerza técnica avanzada y garantía técnica efectiva.
Filosofía empresarial flexible y servicios profesionales.
Tecnología de fabricación avanzada, calidad del producto estrictamente controlada y buena reputación.
Para cualquier pregunta y comentario de los clientes, responderemos con paciencia y meticulosidad.
LEER MÁS
LEER MÁS
LEER MÁS
LEER MÁS
LEER MÁS
LEER MÁS
LEER MÁS
LEER MÁS
LEER MÁS
Preste atención a nuestras últimas noticias y exposiciones.
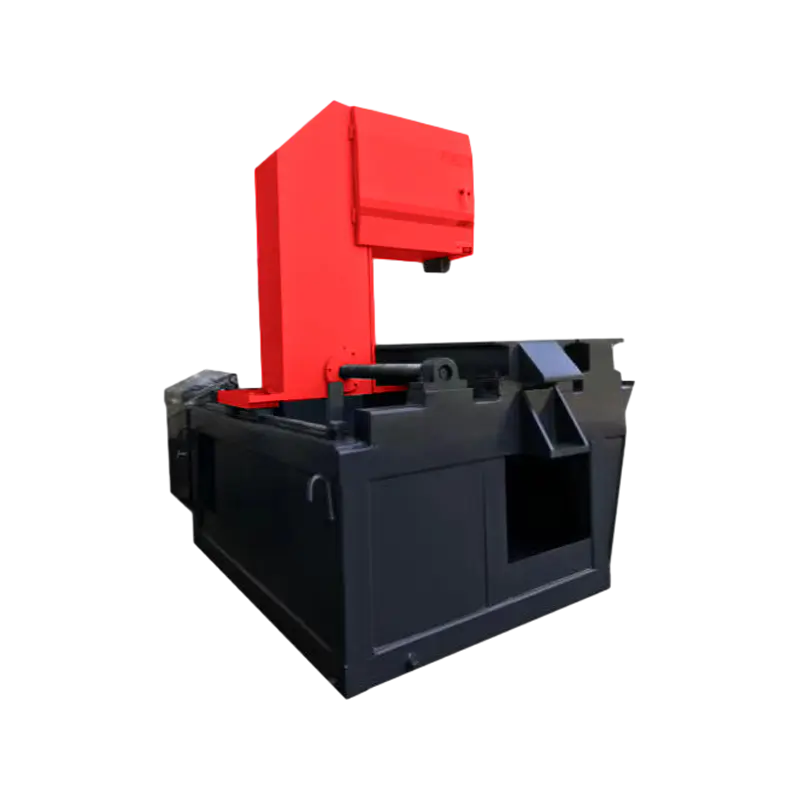
Una máquina cortadora de metales debe configurarse correctamente antes de que pueda ofrecer resultados consistentes en la producción diaria. Incluso cuando una máquina tiene una capacidad de corte adecuada, la instalación incorrecta de la hoja, los ajustes operativos inadecuados o la mala colocación de la pieza de trabajo pueden afectar el proceso de corte. Para compradores extranjeros que evalúan un Sierra de cinta vertical para metal , comprender el proceso de configuración ayuda a aclarar qué se debe verificar antes de que comience la producción. Los fabricantes también deben considerar la accesibilidad de los ajustes, las instrucciones de funcionamiento y la relación entre la configuración de la máquina y la aplicación prevista. Confirme los requisitos antes de la instalación El proceso de configuración debe comenzar con una comprensión clara del trabajo a realizar. El tipo de material, las dimensiones de la pieza de trabajo, la forma de corte y la frecuencia de producción esperada influyen en cómo se debe preparar la máquina. Los compradores deben proporcionar información representativa de la pieza de trabajo en lugar de confiar únicamente en una descripción general de la aplicación. Esto permite al fabricante evaluar si la configuración de la máquina seleccionada es apropiada e identificar cualquier requisito adicional antes de la entrega. Confirmar estos detalles con anticipación puede reducir los ajustes evitables durante la puesta en servicio y ayudar a establecer expectativas realistas para el funcionamiento de la máquina. Verifique la instalación de la hoja La hoja es una parte clave del proceso de corte, por lo que su instalación y estado merecen especial atención. La tensión incorrecta de la hoja, la selección inadecuada de la hoja o el seguimiento inadecuado pueden interferir con el rendimiento del corte y contribuir al desgaste prematuro. Antes de la operación, los usuarios deben seguir las instrucciones del fabricante de la máquina para la instalación de la hoja, ajuste de tensión, seguimiento e inspección. La hoja debe ser compatible con el material previsto y las dimensiones de la pieza de trabajo. Los fabricantes pueden apoyar este proceso proporcionando instrucciones claras y haciendo accesibles los puntos de ajuste relevantes. Los compradores también deben confirmar que los operadores comprenden los controles requeridos antes de comenzar la producción de rutina. Coloque la pieza de trabajo correctamente El posicionamiento de la pieza de trabajo influye tanto en la precisión del corte como en la estabilidad operativa. Si el material se desplaza durante el corte o carece de soporte adecuado, es posible que el corte resultante no cumpla con las dimensiones requeridas o las expectativas de superficie. Antes de comenzar un trabajo, los operadores deben verificar que la pieza de trabajo esté adecuadamente apoyada y asegurada utilizando la disposición de sujeción adecuada. Los materiales largos pueden requerir soporte adicional para evitar movimientos innecesarios, mientras que los componentes irregulares pueden necesitar accesorios adecuados. Una sierra de cinta vertical para metales debe evaluarse de acuerdo con las piezas de trabajo que procesará. Los fabricantes deben comprender estos requisitos al recomendar una configuración, especialmente para aplicaciones que involucran diversos tamaños o formas de materiales. Seleccione la configuración operativa adecuada Diferentes materiales y dimensiones de la sección transversal pueden requerir diferentes condiciones de corte. Usar una configuración para cada trabajo puede provocar un corte ineficiente o un desgaste innecesario de la cuchilla. Los parámetros operativos deben seleccionarse según el material, las especificaciones de la hoja y las capacidades de la máquina. Las condiciones de avance y la velocidad de la hoja deben seguir las instrucciones del equipo y los requisitos de la tarea de corte específica. Para los compradores, es útil discutir los materiales comunes y los trabajos de corte representativos con el fabricante antes de la compra. Esto ayuda a establecer un punto de partida práctico para la configuración y reduce la dependencia del ensayo y error durante la producción. Inspeccionar la máquina antes de ejecutar un trabajo Una breve inspección previa a la operación ayuda a identificar problemas antes de que afecten la tarea de corte. La inspección debe seguir las instrucciones de funcionamiento de la máquina y cubrir los componentes relevantes para una operación segura y confiable. Los controles comunes pueden incluir: Confirmar que la hoja esté instalada correctamente y siguiendo según lo previsto Comprobar el soporte de la pieza y las disposiciones de sujeción Inspección de sujetadores accesibles y componentes de la máquina. Verificar que las guardas y otros dispositivos de protección estén colocados Confirmación de la fuente de alimentación requerida y la configuración operativa Asegurarse de que el área de corte esté libre de materiales innecesarios. Estas comprobaciones deben ser realizadas por personal capacitado, con la máquina parada y aislada según lo exigen las instrucciones del fabricante. Utilice cortes de prueba para verificar la configuración Un corte de prueba puede ayudar a determinar si la configuración inicial es adecuada para la aplicación prevista. En lugar de comenzar inmediatamente una gran producción, los operadores pueden examinar una pieza de trabajo representativa y verificar las dimensiones resultantes, la condición del corte y la estabilidad del proceso. Si el resultado no cumple con los requisitos, se deben revisar sistemáticamente el estado de la hoja, la posición de la pieza de trabajo, la disposición del soporte y los ajustes operativos. Cambiar varias variables a la vez puede dificultar la identificación del origen de un problema. Para los fabricantes, comprender cómo se probará la máquina ayuda a aclarar los criterios de aceptación antes del envío o la instalación. Establezca una rutina de configuración repetible Un procedimiento de configuración consistente facilita la preparación de la máquina para trabajos recurrentes e identifica cambios en las condiciones operativas. Registrar las especificaciones adecuadas de las hojas, la disposición de las piezas de trabajo y los ajustes aprobados puede ayudar a los operadores a repetir los procesos establecidos. Para los compradores extranjeros, discutir el soporte de puesta en marcha y la documentación operativa con un fabricante de máquinas de sierra de cinta vertical para metal es un paso práctico antes de realizar un pedido. Cuando los requisitos de configuración se comprenden y verifican sistemáticamente, la máquina está mejor preparada para las tareas de corte previstas, mientras que los operadores obtienen un proceso más claro para iniciar y mantener la producción.
LEER MÁS
La fabricación de metales rara vez implica una pieza de trabajo uniforme durante todo el proceso de producción. Es posible que los talleres necesiten cortar placas planas, tiras estrechas, secciones sólidas o componentes con contornos irregulares. Cada forma crea diferentes requisitos de posicionamiento, movimiento de la hoja y acceso del operador. un Sierra de cinta vertical para metal Puede ser útil para aplicaciones que requieren un corte controlado a lo largo de una trayectoria vertical de la hoja, pero su idoneidad depende de la geometría de la pieza de trabajo y la configuración de la máquina. Para los compradores extranjeros, comprender estos factores ayuda a evitar opciones de equipos que limiten la flexibilidad de producción. La geometría de la pieza de trabajo debe guiar la selección de la máquina Las dimensiones de una pieza de trabajo son sólo una parte del proceso de selección. Su forma, grosor, peso y trayectoria de corte prevista también pueden influir en la disposición requerida de la máquina. Una placa grande puede necesitar un soporte de mesa adecuado, mientras que un componente pequeño puede requerir un accesorio que lo mantenga estable durante el corte. Los fabricantes deben considerar los tipos de materiales que los clientes procesan con frecuencia al definir el área de trabajo y la capacidad de la máquina. Los compradores deben proporcionar dibujos o muestras representativos de las piezas de trabajo siempre que sea posible, especialmente cuando su producción incluye formas irregulares o cambios frecuentes entre trabajos. Esta información ayuda a establecer si una configuración de máquina estándar es adecuada o si puede ser necesario equipo de soporte adicional. El diseño de la mesa admite el movimiento controlado del material Una sierra de cinta vertical se basa en una mesa de trabajo que permite al operador posicionar y guiar el material a lo largo de la ruta de corte prevista. Las dimensiones de la mesa, el estado de la superficie y el espacio de trabajo disponible pueden influir en la eficiencia del manejo. Al procesar paneles más grandes o secciones largas, es posible que se necesite soporte adicional para evitar que el material se incline o ejerza una presión desigual en el área de corte. Las piezas de trabajo más pequeñas pueden requerir accesorios especiales para mantener una posición estable y mantener las manos alejadas de la hoja. Los fabricantes deben evaluar el diseño de la mesa junto con la capacidad de corte de la máquina. Los compradores también deben considerar el espacio disponible alrededor del equipo y si los operadores pueden mover piezas de trabajo típicas de manera segura durante todo el proceso de corte. La elección de la hoja debe coincidir con la tarea de corte La selección de la hoja afecta la forma en que la máquina maneja diferentes materiales y formas. El ancho de la hoja, el paso de los dientes y la construcción deben corresponder al tipo de material, el espesor de la sección y la ruta de corte requerida. Una hoja estrecha puede ser adecuada para ciertos cortes curvos, mientras que una hoja más ancha puede brindar mayor soporte para aplicaciones de corte recto apropiadas. La elección correcta depende de las especificaciones de la máquina y de la geometría de la pieza. Antes de comprar una sierra de cinta vertical para metal, los compradores deben confirmar las dimensiones de la hoja admitida y el rango de ajuste. También deben establecer qué materiales y tareas de corte serán comunes, en lugar de asumir que una configuración de hoja se adaptará a cada trabajo. ¿Qué deben comprobar los compradores antes de procesar piezas irregulares? Las piezas de trabajo irregulares pueden ser más difíciles de colocar porque sus superficies de contacto pueden ser desiguales o su centro de gravedad puede no estar alineado con el área de corte. Un procedimiento de configuración claro ayuda a los operadores a identificar posibles movimientos antes de que comience el corte. Los controles importantes incluyen: Si la pieza de trabajo se asienta de forma segura sobre la mesa Si se requieren accesorios o soportes adicionales Si la ruta de corte planificada proporciona un espacio libre adecuado Si la hoja seleccionada se adapta al material y al contorno Si la pieza terminada se puede retirar de forma segura Si la capacidad de la máquina se adapta a la pieza de trabajo completa Estas comprobaciones ayudan a reducir la incertidumbre en la configuración y facilitan la determinación de si la configuración propuesta de la máquina se ajusta a la tarea de producción real. La estabilidad de la máquina influye en la consistencia del corte La vibración, la desalineación de la hoja y el soporte inconsistente de la pieza de trabajo pueden afectar la calidad de un corte. Cuando los operadores procesan diferentes formas a lo largo del día, los cambios en la configuración pueden introducir variaciones adicionales si la máquina no se ajusta correctamente. Los fabricantes deben prestar atención a la rigidez del marco, la guía de las hojas, los mecanismos de ajuste y la precisión de los componentes ensamblados. Los compradores pueden preguntar sobre el ajuste de la tensión de la hoja, el mantenimiento de la guía y los procedimientos recomendados al cambiar entre tareas de corte. Una máquina estable no elimina la necesidad de un funcionamiento correcto, pero proporciona una base para un corte repetible cuando el equipo está configurado y mantenido adecuadamente. La producción flexible requiere un mantenimiento práctico Los cambios frecuentes en la forma de la pieza de trabajo pueden implicar ajustes repetidos, cambios de accesorios e inspecciones de la hoja. Si estas tareas son difíciles de realizar, la configuración puede volverse menos conveniente y el mantenimiento puede pasarse por alto. Las guías de hoja accesibles, los puntos de ajuste claros y los procedimientos de limpieza sencillos pueden ayudar a los operadores a gestionar el trabajo rutinario. Un plan de mantenimiento debe incluir verificar el estado de la hoja, eliminar las virutas acumuladas, inspeccionar los componentes de la guía y confirmar que los dispositivos de sujeción funcionen correctamente. Los fabricantes deben proporcionar instrucciones de operación y mantenimiento que reflejen el diseño real de la máquina. Los compradores pueden revisar estos requisitos antes de comprar para comprender el trabajo continuo necesario para mantener el equipo listo para la producción. Elija la configuración según las necesidades de producción reales Una sierra adecuada debe adaptarse a las formas de la pieza de trabajo, las trayectorias de corte, los tipos de materiales y los métodos de manipulación que se encuentran en el taller previsto. El diseño de la mesa, la compatibilidad de las hojas, la estabilidad de la máquina y el acceso para mantenimiento contribuyen a esa decisión. Para las empresas de fabricación y los equipos de adquisiciones extranjeros, trabajar directamente con un fabricante de máquinas de sierra de cinta vertical para metales facilita la discusión de piezas de trabajo representativas y la confirmación de la configuración adecuada. Al combinar las capacidades del equipo con tareas de corte reales, los compradores pueden seleccionar maquinaria que admita una gama más amplia de trabajos de fabricación sin pasar por alto los requisitos operativos prácticos.
LEER MÁS
El desperdicio de material es una preocupación práctica para las empresas de fabricación de metales, especialmente cuando las materias primas son caras o las piezas de trabajo deben cumplir requisitos dimensionales específicos. Los planes de corte deficientes, las piezas de trabajo inestables, las opciones de cuchillas inadecuadas y los métodos operativos inconsistentes pueden provocar retrabajos evitables. un Sierra de cinta vertical para metal puede soportar operaciones de corte controladas, pero lograr una mejor utilización del material también depende de cómo se configura y utiliza el equipo. Para los compradores extranjeros, comprender estos factores ayuda a identificar la maquinaria que se adapta a las demandas reales de producción. Planifique la secuencia de corte antes de comenzar a trabajar La eficiencia del corte comienza antes de que la hoja toque el material. Cuando los operadores organizan las tareas de corte sin considerar las dimensiones de la pieza de trabajo o el orden de las operaciones, es posible que quede material utilizable en formas que son difíciles de reutilizar. Un plan de corte claro debe tener en cuenta las dimensiones del stock entrante, los tamaños de acabado requeridos y el uso previsto del material restante. Para los talleres que procesan múltiples componentes del mismo stock, organizar tareas de corte similares también puede reducir los ajustes repetidos. Los fabricantes deben ayudar a los compradores a comprender la capacidad de trabajo de la máquina y las limitaciones prácticas para que los equipos de producción puedan desarrollar planes de corte en torno al equipo real en lugar de confiar en suposiciones. La selección de la hoja influye en el corte terminado La hoja debe adaptarse al tipo de material, espesor de la sección y requisitos de corte. Un paso de dientes o un ancho de hoja inadecuados pueden contribuir a la aparición de bordes ásperos, un desgaste excesivo o una trayectoria de corte inestable. Estos problemas pueden crear trabajo de acabado adicional y pueden reducir las dimensiones utilizables de un componente. Una máquina de sierra de cinta vertical para metal debe ofrecer una compatibilidad de hoja adecuada para las aplicaciones previstas. Los compradores deben confirmar las dimensiones de la hoja admitida y comprender los procedimientos de ajuste necesarios para las diferentes tareas de corte. La selección de la hoja también debe considerar la forma de la pieza de trabajo. Las secciones sólidas y los perfiles de paredes delgadas pueden responder de manera diferente durante el corte, por lo que los operadores deben seguir la configuración recomendada para el material que se está procesando. El posicionamiento de la pieza de trabajo ayuda a mantener la precisión dimensional Una pieza de trabajo que se desplaza durante el corte puede producir dimensiones inconsistentes o un borde desigual. Incluso cuando el corte inicial parece aceptable, la variación dimensional puede crear dificultades durante el mecanizado, la soldadura o el montaje posteriores. La mesa de la máquina, la disposición de sujeción y el espacio de trabajo disponible deben permitir a los operadores colocar el material de forma segura. Para la producción repetida, los accesorios adecuados y los procedimientos de posicionamiento claramente definidos pueden ayudar a mantener la coherencia entre las piezas. Antes de comenzar un corte, los operadores deben verificar que la pieza de trabajo esté soportada, que la ruta de corte esté despejada y que el material esté asegurado de acuerdo con las instrucciones de funcionamiento de la máquina. Estas comprobaciones son especialmente importantes cuando se procesan secciones irregulares o componentes difíciles de sujetar. ¿Qué detalles de la máquina deberían evaluar los compradores? Los equipos de adquisiciones deben comparar los equipos según las tareas de corte que realizarán, no simplemente por su apariencia general o su capacidad anunciada. Los puntos de evaluación útiles incluyen: Dimensiones máximas de la pieza de trabajo y capacidad de garganta Tamaños de hoja admitidos y rango de ajuste Diseño de mesa y soporte de piezas. Opciones de sujeción para diferentes formas de materiales Accesibilidad para el reemplazo de cuchillas y limpieza de rutina. Guardas de seguridad y dispositivos de control del operador. Estos detalles ayudan a los compradores a determinar si una máquina puede adaptarse a su carga de trabajo normal y si es posible que se requieran accesorios o accesorios adicionales. La calidad del corte afecta el procesamiento posterior Un componente cortado rara vez representa el final de un proceso de fabricación. Sus dimensiones y estado de los bordes pueden influir en operaciones posteriores como taladrado, fresado, soldadura o montaje. Si el corte es inconsistente, es posible que los trabajadores necesiten correcciones o inspecciones adicionales antes de que la pieza pueda avanzar. Los fabricantes deben considerar la rigidez de la máquina, la guía de la hoja y la estabilidad del ajuste al desarrollar equipos de aserrado. Los compradores pueden evaluar si la máquina admite un posicionamiento repetible y si los resultados del corte cumplen con los requisitos de su propio proceso de producción. Los criterios de aceptación apropiados dependen del material, la geometría de la pieza y las operaciones posteriores. Establecer estos requisitos antes de la compra ayuda a alinear la selección de equipos con las necesidades prácticas de producción. La inspección de rutina ayuda a preservar el rendimiento El estado de la máquina puede cambiar con el tiempo a medida que las hojas se desgastan, las guías acumulan residuos y los componentes de ajuste experimentan un uso repetido. La inspección periódica ayuda a los operadores a identificar problemas antes de que afecten significativamente los resultados de corte. Una rutina de mantenimiento práctica puede incluir verificar el estado y la tensión de la hoja, limpiar las virutas del área de trabajo, inspeccionar las guías de la hoja y confirmar que el mecanismo de sujeción funciona correctamente. Cualquier ajuste debe seguir las instrucciones de funcionamiento de la máquina y los procedimientos de seguridad aplicables. Los fabricantes pueden respaldar la planificación del mantenimiento proporcionando una guía operativa clara e identificando los componentes que requieren una inspección periódica. Conecte la selección de máquinas con los objetivos de producción La reducción del desperdicio de material implica una combinación de planificación de corte, selección correcta de la hoja, sujeción segura del trabajo y mantenimiento constante del equipo. Ninguna especificación de máquina puede reemplazar estas decisiones, pero un equipo adecuado puede facilitar su implementación. Para las empresas de fabricación y los equipos de adquisiciones en el extranjero, trabajar directamente con un fabricante de máquinas de sierra de cinta vertical para metal ayuda a aclarar la capacidad de la pieza de trabajo, la compatibilidad de las hojas, la configuración de la máquina y los requisitos de mantenimiento antes de realizar un pedido. Hacer coincidir estos factores con el proceso de producción previsto respalda un corte más consistente y ayuda a las empresas a hacer un mejor uso de su stock de metal.
LEER MÁS
En la fabricación de metales, la precisión del corte afecta a casi todos los procesos siguientes, desde el mecanizado y la soldadura hasta el ajuste y el montaje final. Cuando los operadores trabajan con perfiles irregulares, secciones de placas o materiales que requieren un corte de contorno controlado, la elección del equipo puede influir tanto en la eficiencia de la producción como en la utilización del material. un Sierra de cinta vertical para metal Ofrece una opción práctica para operaciones que necesitan un corte controlado a lo largo de una trayectoria de hoja vertical. Para los compradores extranjeros, comprender la selección de hojas, el posicionamiento de la pieza de trabajo, la rigidez de la máquina y los requisitos de mantenimiento es esencial al elegir equipos para un entorno de producción específico. Haga coincidir la configuración de la máquina con la pieza de trabajo Las diferentes tareas de mecanizado de metales imponen diferentes exigencias a una sierra. Cortar secciones sólidas, dar forma a materiales de placas y seguir un perfil curvo no requiere necesariamente la misma disposición de trabajo. Las dimensiones de la pieza de trabajo, el tipo de material, la dirección de corte y la precisión requerida deben guiar la selección de la máquina. Una configuración vertical puede resultar útil cuando el operador necesita visibilidad y control sobre la trayectoria de corte. Sin embargo, la capacidad de la garganta de la máquina, la mesa de trabajo, las dimensiones de la hoja y los ajustes disponibles deben adaptarse a las piezas de trabajo previstas. Los compradores deben proporcionar información realista sobre los tamaños de materiales comunes y las tareas de corte antes de comparar modelos. Esto ayuda a evitar un desajuste entre las capacidades de la máquina y los requisitos de producción diarios. La selección de la hoja tiene un efecto directo en la calidad del corte Una cuchilla adecuada debe adaptarse al material a cortar y al perfil de corte requerido. El paso, el ancho, la geometría de los dientes y la construcción del material de la hoja influyen en cómo la hoja se acopla con la pieza de trabajo. Una hoja inadecuada puede contribuir a la aparición de bordes ásperos, calor excesivo, desgaste prematuro o una trayectoria de corte inestable. Para los fabricantes, el diseño de la máquina y la compatibilidad de las palas deben considerarse en conjunto. Los compradores también deben determinar si su producción se basa principalmente en metal macizo, perfiles finos o piezas de formas variadas. Estas diferencias afectan la configuración de la pala y el enfoque operativo que pueda ser apropiado. En lugar de depender de una hoja para cada tarea, los operadores deben seguir las recomendaciones de los fabricantes de la máquina y de la hoja en cuanto al material y las condiciones de corte. La sujeción segura del trabajo permite un corte más estable Incluso una hoja bien seleccionada puede producir resultados inconsistentes si la pieza de trabajo se desplaza durante el corte. Una mala colocación puede provocar variaciones dimensionales, bordes desiguales o trabajos de acabado adicionales. Esto resulta especialmente importante cuando se manipulan componentes pequeños, secciones estrechas o piezas de trabajo con formas irregulares. La mesa de la máquina y la disposición de sujeción deben permitir que el material permanezca estable sin obstruir la ruta de corte prevista. Para trabajos repetitivos, los accesorios adecuados pueden ayudar a los operadores a colocar piezas similares de manera consistente. Antes de comenzar la producción, se debe verificar que la pieza de trabajo tenga un soporte seguro, un espacio libre adecuado y un manejo seguro durante toda la operación de corte. Por lo tanto, una máquina de sierra de cinta vertical para metal debe evaluarse no solo por sus especificaciones de corte sino también por la eficacia con la que soporta las piezas de trabajo reales utilizadas en el taller. ¿Qué factores deberían comparar los compradores? Al evaluar equipos para un taller de fabricación de metal, los equipos de adquisiciones deben revisar la disposición de trabajo completa en lugar de centrarse en una sola especificación. Los puntos importantes incluyen: Dimensiones máximas de la pieza de trabajo y capacidad de corte. Opciones de ancho, largo y compatibilidad de la hoja Tamaño de la mesa, disposición del soporte y rango de ajuste. Control de la velocidad de corte e idoneidad para los materiales previstos. Facilidad de instalación de la hoja y mantenimiento de rutina. Guardas de seguridad, controles de emergencia y acceso operativo. Estas comprobaciones ayudan a los compradores a comparar las máquinas según las aplicaciones previstas. También proporcionan una base más clara para discutir los requisitos de configuración con el fabricante antes de realizar un pedido. La rigidez de la máquina y el seguimiento de la hoja son importantes Durante el corte, la hoja debe permanecer correctamente alineada mientras se mueve a través de la pieza de trabajo. La vibración excesiva, la tensión incorrecta de la hoja, las guías desgastadas o la desalineación pueden afectar la calidad del corte y la vida útil de la hoja. La rigidez de la máquina ayuda a mantener un funcionamiento estable, pero sigue siendo necesario una configuración y un mantenimiento correctos. Los fabricantes deben prestar atención a la estructura del marco, la disposición de la guía de las hojas, los mecanismos de ajuste y la precisión de los componentes ensamblados. Los compradores que evalúan una máquina pueden preguntar cómo se ajusta la tensión de la hoja, cómo se accede a las guías y qué controles de rutina se requieren antes de la operación. Estos detalles prácticos son particularmente relevantes para talleres que cambian entre materiales o tareas de corte a lo largo del día. El mantenimiento de rutina ayuda a evitar interrupciones no planificadas El rendimiento de corte puede cambiar a medida que las hojas se desgastan y los componentes de la máquina acumulan virutas o residuos metálicos. Ignorar estas condiciones puede provocar cortes más ásperos, una mayor tensión de la hoja o tiempos de inactividad innecesarios. Una rutina de mantenimiento práctica puede incluir: Inspeccionar la hoja en busca de desgaste, daños y tensión correcta. Limpieza de virutas de la mesa y de la zona de la guía de la hoja. Comprobación del seguimiento de la hoja y del estado de la guía Confirmar que los componentes de sujeción funcionan correctamente Seguir el programa recomendado de lubricación y servicio. Los requisitos de mantenimiento varían según el diseño de la máquina y las condiciones operativas, por lo que los operadores deben seguir las instrucciones del equipo en lugar de aplicar el mismo procedimiento a todos los modelos. Elija equipos en torno al proceso de producción La sierra adecuada debe adaptarse a la gama de piezas de trabajo, al método de corte, al espacio disponible y a la carga de trabajo de producción esperada. También debería ser práctico de operar, mantener e integrar en el proceso de fabricación existente. Para los distribuidores extranjeros, talleres metalúrgicos y equipos de adquisiciones industriales, trabajar directamente con un fabricante de máquinas de sierra de cinta vertical para metal puede ayudar a aclarar estos requisitos antes de seleccionar el equipo. Al hacer coincidir la capacidad de la máquina con la configuración de la hoja, la sujeción de piezas y las necesidades de mantenimiento, los compradores pueden realizar una inversión más informada en equipos de corte adecuados a sus objetivos de producción.
LEER MÁS
A Sierra de cinta vertical para metal A menudo se considera cuando los fabricantes necesitan más flexibilidad que la que puede proporcionar una sierra de corte recto convencional. En la fabricación de metales, herramientas, fabricación de maquinaria y producción en lotes pequeños, los compradores miran cada vez más más allá de la capacidad de corte básica y se preguntan cómo manejará una máquina diferentes materiales, formas de corte, desgaste de las hojas, control del operador y requisitos de producción a largo plazo. Los avances recientes en la tecnología del aserrado también muestran una creciente atención a la automatización, el uso de energía, la estabilidad del corte y el monitoreo del proceso, lo que hace que la selección de la máquina sea una decisión práctica de producción en lugar de simplemente una compra de equipo. Haga coincidir la máquina con la tarea de corte real La pregunta debería ser qué necesita cortar la máquina a diario. Las sierras de cinta verticales son particularmente útiles cuando los operadores necesitan flexibilidad para cortar contornos, formas irregulares o diferentes geometrías de piezas de trabajo. A diferencia de las máquinas diseñadas principalmente para determinar la longitud del material, las sierras verticales pueden soportar operaciones de corte más flexibles. Antes de solicitar cotizaciones, los compradores deben definir el tipo de material, las dimensiones de la pieza de trabajo, las formas de corte requeridas, el volumen de producción y la tolerancia de corte esperada. Esto evita comprar una máquina que parece adecuada sobre el papel pero que no se adapta al flujo de trabajo real del taller. La estabilidad del corte depende de algo más que la velocidad de la hoja La velocidad de la hoja es sólo una parte del rendimiento de corte. La tensión de la hoja, la estructura de la guía, el control de avance, la rigidez de la máquina y el posicionamiento de la pieza de trabajo pueden influir en la estabilidad del corte. Los recientes desarrollos de las sierras de cinta verticales han centrado la atención en reducir la carga de la hoja y controlar la deflexión, lo que muestra cómo el diseño mecánico continúa influyendo en el rendimiento de corte. Por lo tanto, para los ingenieros, la pregunta más útil no es simplemente "¿Qué tan rápido puede cortar?" sino "¿Puede la máquina mantener un proceso de corte estable bajo los materiales y condiciones que realmente utilizamos?" Elija la configuración de la cuchilla y la máquina juntas Los diferentes metales reaccionan de manera diferente durante el aserrado. El acero inoxidable, el aluminio, el acero al carbono y otros materiales pueden requerir diferentes combinaciones de selección de cuchilla, velocidad de corte, velocidad de avance y enfriamiento. Los ajustes incorrectos pueden aumentar el desgaste de la hoja o crear problemas de corte innecesarios. Una lista de verificación de compras práctica debe incluir: Compatibilidad entre el tipo de hoja y los materiales comunes de las piezas de trabajo Parámetros de corte ajustables donde se procesan diferentes materiales. Guía eficaz de la hoja y control de tensión. Disposiciones adecuadas de gestión de virutas o refrigerante Acceso conveniente para el reemplazo de la hoja y el ajuste de rutina Considere la automatización sin perder flexibilidad La automatización se está convirtiendo en un debate importante en el aserrado industrial, particularmente donde las operaciones de corte repetidas consumen tiempo del operador. Los ejemplos de la industria muestran cómo la alimentación programada, la manipulación automática y los controles digitales pueden reducir la intervención repetitiva y mejorar la visibilidad del proceso. Sin embargo, no todos los talleres necesitan el mismo nivel de automatización. La producción de alta mezcla puede beneficiarse de un control flexible del operador, mientras que los pedidos repetitivos pueden justificar una alimentación y programación más automatizadas. Los compradores deben evaluar la automatización según la carga de trabajo real en lugar de seleccionar funciones simplemente porque están disponibles. El uso y el mantenimiento de la energía son parte del costo del equipo La eficiencia energética también se ha vuelto más visible en el desarrollo actual de equipos de aserrado. Los diseños de máquinas recientes han explorado sistemas de alimentación electromecánicos y tecnologías de control destinadas a utilizar la energía de manera más eficiente durante las operaciones de corte reales. Para los equipos de adquisiciones, esto significa evaluar algo más que el precio inicial de la máquina. El consumo de las palas, la accesibilidad al mantenimiento, el tiempo de inactividad, los requisitos de energía, la gestión del refrigerante y las piezas de repuesto pueden afectar el costo práctico de propiedad. Pregunte al fabricante sobre el soporte de producción Una máquina debe adaptarse al entorno de producción, pero el soporte del fabricante puede ser igualmente importante después de la instalación. Los compradores deben analizar las aplicaciones de materiales, las recomendaciones de hojas, los procedimientos operativos, los requisitos de mantenimiento y la asistencia técnica disponible antes de realizar un pedido. Un fabricante que comprende la relación entre la estructura de la máquina, la selección de la hoja, el posicionamiento de la pieza de trabajo y las condiciones de corte puede proporcionar una orientación más útil que un proveedor que se centra únicamente en las especificaciones del equipo. Construya la compra en torno a la producción futura La elección de una sierra de cinta vertical para metal no debe basarse únicamente en los trabajos de corte actuales. Los requisitos de producción pueden cambiar a medida que se desarrollan los tipos de productos, tamaños de materiales, cantidades de pedidos y métodos de procesamiento. Una máquina adecuada debería proporcionar suficiente flexibilidad para el trabajo actual y al mismo tiempo dejar espacio práctico para aplicaciones futuras. Para los compradores extranjeros, discutir los requisitos de producción reales con el fabricante antes de realizar el pedido puede ayudar a crear una configuración de equipo más adecuada y respaldar una transición más fluida a la producción.
LEER MÁS
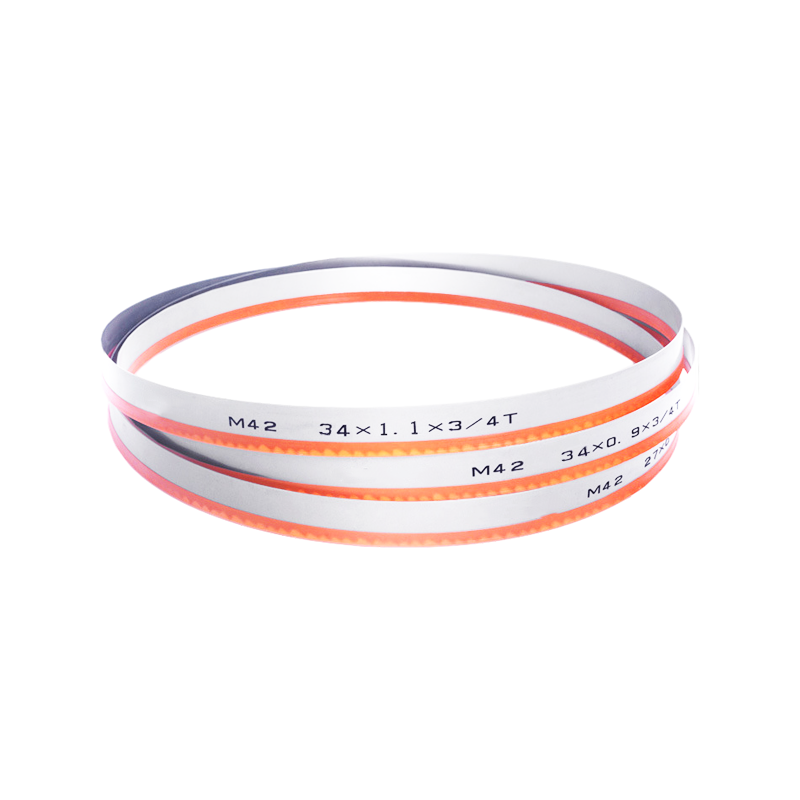
A band saw can have a sharp blade and still produce angled or inconsistent cuts. When the blade begins to wander, the problem may appear as poor squareness, uneven kerf width, premature tooth wear, or repeated adjustments on the machine. For production teams, replacing the blade immediately is not always the right solution. The workpiece, blade geometry, machine guides, tension, and cutting conditions should be considered together. A properly selected M42 Bi-metal band saw blade can support stable metal cutting, but its specification needs to match the actual application. Start With the Cut, Not the Blade When a cut is not straight, the should be to identify exactly where the deviation occurs. A blade that consistently moves away from the intended cutting line may indicate an unsuitable tooth configuration, incorrect blade dimensions, worn guides, or excessive operating pressure. Engineers should compare the current cutting result with the original blade specification and inspect whether the problem appeared gradually or immediately after installation. This simple distinction can help separate normal blade wear from a machine or setup issue. Blade Width Can Influence Stability Blade dimensions are often selected according to the saw machine and application. A wider blade generally provides a different level of lateral support than a narrow blade, while blade thickness also affects flexibility and mechanical behavior. This is why replacing a blade with a different width or thickness simply because the tooth pitch appears suitable can create unexpected results. Commercial M42 bi-metal ranges are offered in multiple widths, thicknesses, and tooth configurations for different metal-cutting applications. For purchasing teams, the machine's original blade dimensions should be confirmed before evaluating alternative specifications. Tooth Set Helps Create the Kerf The teeth of a band saw are not positioned in a perfectly straight row. Tooth setting creates a kerf wider than the blade body, helping prevent the blade from binding in the workpiece. Different tooth forms and set patterns are used for different materials and cutting conditions. When the tooth set becomes uneven through wear or damage, cutting behavior can change. This may result in wandering, rough surfaces, or increased resistance during the cut. For this reason, tooth geometry should be evaluated as part of the complete blade design rather than treated as a simple TPI selection. Check Machine Guides and Tension A new blade cannot compensate for every machine condition. If the guides are worn, incorrectly positioned, or contaminated with chips, the blade may not remain properly supported during cutting. Incorrect blade tension can create another source of instability. When investigating inaccurate cuts, production teams can review: Blade tension and installation Guide alignment and condition Wheel cleanliness Blade tracking Feed pressure Workpiece clamping These checks are particularly important when the same cutting problem occurs with multiple blades. Match Tooth Pitch to Material Thickness Tooth pitch also has an influence on cutting stability because the number of teeth engaging the workpiece affects the cutting load. A pitch that is too coarse for a thin section may produce aggressive tooth engagement, while an unsuitable fine pitch can increase the number of teeth involved and affect chip clearance. Industry selection guidance commonly recommends choosing TPI according to workpiece cross-section and material characteristics second. Variable-pitch configurations are also used for applications where changing engagement or vibration needs to be considered. For mixed production, a manufacturer can help buyers establish separate blade specifications instead of forcing one blade to cover every material size. Consider the Complete Cutting System Straight cutting is the result of several factors working together. A blade with suitable M42 HSS teeth still needs the correct backing material, tooth geometry, dimensions, and machine setup. Current M42 bi-metal products are used across applications including structural sections, tubes, solid materials, and general steel cutting, with different blade designs available for different cutting requirements. From a manufacturer's perspective, this is why application information is important during blade selection. Machine model, blade size, workpiece material, cross-section, and current cutting problems provide more useful information than simply requesting an M42 blade. Make Straight Cutting a Purchasing Requirement For industrial buyers, cutting accuracy should be part of the sourcing discussion rather than something evaluated only after delivery. A supplier should be able to discuss blade dimensions, tooth form, pitch, material construction, and application suitability before production. When the blade is developed around the actual machine and workpiece, engineers have a clearer basis for testing and comparison. This also makes repeat purchasing easier because the approved specification can be linked to a specific cutting application. A reliable M42 Bi-metal band saw blade is therefore not defined by the M42 designation alone. Straight cutting depends on the relationship between blade construction, tooth geometry, machine condition, and operating parameters. For manufacturers and distributors seeking consistent metal-cutting solutions, application-based specification remains a practical way to select an M42 Bi-metal band saw blade that supports accurate and repeatable production.
LEER MÁS
Stainless steel is widely used in fabrication, equipment manufacturing, and industrial processing, but it can present a different cutting challenge from ordinary carbon steel. Its work-hardening behavior, heat generation, and resistance to machining can place additional demands on the blade and the cutting process. For workshops and procurement teams, selecting a suitable M42 Bi-metal band saw blade is therefore not simply a matter of choosing a harder tooth. Blade geometry, tooth pitch, machine settings, cooling conditions, and workpiece dimensions all need to work together. Work Hardening Changes the Cutting Condition One reason stainless steel can be difficult to saw is its tendency to harden when the cutting process is not properly controlled. Repeated rubbing or insufficient tooth penetration can create a harder surface layer, making subsequent tooth engagement more demanding. This is why a blade should cut effectively rather than simply contact the workpiece. A suitable tooth form and cutting condition can help the teeth maintain proper engagement with the material instead of spending excessive energy rubbing against the surface. For engineers, recurring surface hardening can therefore be a sign that the complete cutting setup deserves review. Tooth Geometry Has a Direct Role M42 bi-metal blades are available with different tooth forms and rake configurations for different cutting applications. Positive-rake designs are commonly used for solid materials and difficult-to-machine metals, while variable-pitch configurations can help address vibration and changing tooth engagement. For stainless steel applications, buyers should consider the actual workpiece rather than selecting a blade based only on the word "M42." Tube, solid bar, plate, and structural sections can require different tooth arrangements. A professional supplier should therefore evaluate the cutting application before recommending a specific blade specification. Match the Pitch to the Section Tooth pitch remains important when cutting stainless steel, but the correct choice depends heavily on the material cross-section. A blade suitable for a large solid bar may not be the right choice for thin-walled tubing. Variable-pitch teeth are frequently used where vibration control is important. Different tooth pitches allow manufacturers to match the blade more closely to the dimensions and geometry of the workpiece. Technical guidance from band saw manufacturers similarly recommends selecting TPI primarily according to material cross-section and then considering the material itself. For purchasing teams, providing actual workpiece dimensions is therefore much more useful than simply requesting a "stainless steel blade." Avoid Relying on Blade Hardness Alone It can be tempting to assume that a harder blade will automatically solve difficult cutting problems. In practice, blade performance depends on the interaction between tooth material, backing material, tooth geometry, and operating conditions. M42 bi-metal construction combines M42 high-speed-steel tooth tips with a flexible backing material. Commercial products use this construction for steel, stainless steel, and other demanding metal-cutting applications. As a manufacturer, we focus on the balance between cutting-edge hardness and the mechanical requirements of the complete blade rather than treating hardness as the only performance indicator. Cutting Parameters Still Matter Even a properly selected blade can perform poorly when machine settings are unsuitable. Excessive feed pressure, incorrect blade speed, inadequate break-in, poor tension, or insufficient coolant can influence tooth wear and cutting stability. When a customer reports rapid blade wear, we recommend checking the complete cutting process before changing to a different blade specification. This approach can help distinguish between a product-selection problem and an operating-condition problem. For industrial users, diagnosing the cause is often more useful than repeatedly changing blades without adjusting the underlying process. Build a Stainless Steel Cutting Specification For regular production, purchasing teams can make blade selection easier by establishing a basic specification for each stainless steel application. Useful information includes: Stainless steel grade and approximate hardness Workpiece shape and cross-section Material dimensions Saw machine model Current blade width and thickness Existing tooth pitch and tooth form Cutting speed and feed conditions Coolant or lubrication method This information allows a manufacturer to recommend a blade based on the actual cutting environment and makes repeat purchasing more consistent. Turn Blade Selection Into Process Control A reliable stainless steel sawing process requires more than a suitable consumable. Engineers need to consider material behavior, tooth geometry, pitch, machine settings, cooling, and blade condition as connected factors. This application-based approach is also useful for distributors supporting customers with different cutting requirements. For overseas buyers, working with an experienced M42 Bi-metal band saw blade manufacturer can make this process more structured. By matching M42 tooth technology and blade geometry with the actual stainless steel application, buyers can select a practical cutting solution instead of relying on a one-size-fits-all specification.
LEER MÁS
When a band saw blade is replaced frequently, the cutting teeth are not always the main cause of the problem. For industrial users, an inconsistent weld, unsuitable heat treatment, or poor joint alignment can affect blade stability just as much as tooth design. This is especially important for endless blades used in continuous production, where the welded joint repeatedly passes through the machine wheels. A well-manufactured M42 Bi-metal band saw blade therefore needs more than a suitable tooth material; the connection between the cutting edge and backing material, as well as the final welded joint, deserves equal attention. The Weld Is Part of the Working Blade A welded band saw blade is effectively a continuous loop, meaning the joint becomes part of every cutting cycle. If the weld is not properly formed, dimensional inconsistencies at the joint may affect running stability and blade service. Modern bi-metal blades commonly combine an M42 high-speed-steel tooth edge with an alloy-steel backing material. These materials are joined during manufacturing before the blade is formed into an endless band. For buyers, this makes weld quality an important specification rather than a secondary production detail. Why Joint Alignment Matters Even when the teeth and backing material are correctly selected, the welded section needs to remain consistent with the rest of the blade. Uneven alignment can influence how the blade travels through the saw guides and wheels, particularly during continuous operation. Manufacturers should therefore control the joint during welding and subsequent finishing processes. Removing excess weld material and maintaining a smooth transition can help prevent the joint from becoming a noticeable irregularity during operation. For procurement teams, asking about welding and joint-finishing procedures can provide useful information when comparing suppliers. Heat Treatment Cannot Be Ignored M42 bi-metal construction relies on a combination of tooth hardness and backing flexibility. Commercial M42 band saw products commonly specify hardened M42 tooth edges together with alloy-steel backing materials, allowing the blade to combine cutting capability with resistance to mechanical fatigue. However, heat treatment needs to be controlled according to the material structure and manufacturing process. Excessive hardness in the wrong area may reduce flexibility, while insufficient control can affect tooth performance. For a manufacturer, the objective is to create a balanced blade rather than simply up to one hardness value. Watch for Blade Breakage at the Joint A broken blade can interrupt production and create additional setup work. When breakage repeatedly occurs near the welded area, users should investigate more than operating speed or feed pressure. Possible factors include: Weld integrity and penetration Joint alignment Heat-affected area Blade tension Machine wheel and guide condition Incorrect installation or excessive mechanical stress This does not mean every blade breakage is caused by welding. A proper diagnosis should consider the complete machine and cutting process before identifying the root cause. Consistency Becomes More Important in Bulk Orders For distributors and industrial buyers, ordering a single sample and ordering several production coils are very different purchasing situations. A blade may perform well during initial testing, but repeat orders need to maintain comparable dimensions, tooth geometry, weld quality, and overall manufacturing consistency. This is where production control becomes particularly valuable. A professional M42 Bi-metal band saw blade manufacturer should be able to maintain defined specifications throughout production and inspect critical characteristics before shipment. Consistent manufacturing also makes it easier for customers to evaluate cutting performance across different batches. Choose the Blade Around the Machine A suitable blade must match the saw itself as well as the workpiece. Blade width, thickness, length, tooth pitch, and tooth form all need to correspond with the machine and cutting application. Commercial M42 ranges are offered in multiple dimensions and tooth pitches for different workpiece sizes and applications. For overseas buyers, providing the machine model and existing blade specification can make supplier communication much more efficient. If a replacement blade has a different size or tooth configuration, the manufacturer can evaluate compatibility before production. What Manufacturers Should Verify Before Shipment Quality inspection should not stop after the blade teeth are produced. An industrial band saw blade involves several connected processes, and each can influence final performance. A practical inspection program may include checking: Blade dimensions and thickness Tooth pitch and tooth form Weld appearance and joint condition Blade straightness Tooth setting Surface finish Packaging and identification From a manufacturer's perspective, controlling these details helps turn an M42 Bi-metal band saw blade from a simple consumable into a more predictable component for industrial cutting operations. Building Confidence Through Better Manufacturing Control For metalworking companies, blade selection is only one part of maintaining a reliable cutting process. The construction of the blade, quality of the welded joint, heat-treatment control, dimensional consistency, and compatibility with the machine all deserve attention during sourcing. By combining controlled manufacturing processes with application-based blade selection, an M42 Bi-metal band saw blade can provide a practical solution for workshops, fabricators, and production environments that need consistent metal-cutting performance.
LEER MÁS
In metal fabrication, blade performance is rarely determined by material quality alone. An incorrect tooth pitch, unsuitable blade width, or mismatch between the blade and workpiece can advice to vibration, premature tooth wear, poor chip removal, and unnecessary blade changes. For engineers and purchasing teams, selecting a blade according to the actual cutting application is therefore more practical than choosing solely by price or material grade. A properly specified M42 Bi-metal band saw blade can provide a useful balance of cutting performance, wear resistance, and application flexibility for many industrial metal-cutting operations. Tooth Pitch Should Match the Workpiece Tooth pitch is one of the specifications engineers should review when selecting a metal-cutting band saw blade. Solid bars, tubes, profiles, and bundled materials create different cutting conditions because the blade engages different amounts of material during each cycle. Variable-pitch teeth are commonly used to accommodate changing engagement conditions and reduce repetitive tooth impact. Current M42 bi-metal blade ranges are available in multiple TPI combinations for different material dimensions and cutting applications. For procurement teams, this means the required blade should be specified according to the workpiece rather than simply ordering the same TPI for every job. Avoiding Tooth Stripping in Production Tooth stripping can become a costly problem when the blade is exposed to excessive impact or an unsuitable cutting load. This is particularly relevant when production involves structural sections, profiles, bundles, or workpieces with changing cross-sections. A suitable tooth geometry can help the blade handle these conditions more consistently. Some M42 bi-metal designs use variable tooth forms and positive rake angles to improve cutting engagement and chip formation. Before changing blades, manufacturers should also review machine condition, blade tension, feed pressure, and cutting parameters. A blade problem is not always caused by the blade itself. M42 HSS Brings a Practical Material Combination The construction of a bi-metal blade combines a hardened high-speed-steel cutting edge with a tougher backing material. M42 is widely used for the tooth material because its cobalt-containing HSS provides a combination of hardness and heat resistance suited to industrial metal cutting. Commercial M42 bi-metal blades commonly specify tooth hardness in the range of 67–69 HRC. For buyers, this construction makes M42 a practical option when a production line needs more capability than a basic carbon-steel blade while remaining suitable for a broad range of conventional metal-cutting applications. Blade Geometry Affects Cutting Stability Blade width and thickness should be considered together with the saw machine and workpiece dimensions. A blade designed for a large solid section may not be appropriate for thinner profiles or smaller components. Tooth geometry also influences cutting behavior. Positive rake designs can support more aggressive material engagement, while other tooth configurations are developed for applications where vibration, chip accumulation, or difficult cutting conditions need additional attention. For this reason, an experienced blade manufacturer does not recommend a product from TPI alone. Application details are essential when selecting the complete blade specification. Cutting Different Materials Requires Different Choices A production workshop may cut carbon steel one day and stainless steel, alloy steel, aluminum, or other materials the next. Treating these materials as interchangeable can make blade selection unnecessarily difficult. M42 bi-metal blades are available for a broad range of metal-cutting applications, but the appropriate tooth pitch and blade design still depend on material characteristics and workpiece dimensions. Some commercial ranges specifically distinguish between general-purpose cutting, profiles, solids, and more demanding materials. Manufacturers can help buyers create a practical blade selection system instead of maintaining an unnecessarily large number of similar specifications. What Buyers Should Include in an Inquiry A detailed inquiry allows the blade supplier to recommend a more suitable specification and reduces back-and-forth communication during sourcing. For repeat industrial orders, consistent technical information also helps maintain the same cutting setup between batches. Useful information includes: Saw machine model and blade dimensions Workpiece material and hardness Solid, tube, profile, or bundled section Typical material dimensions Required TPI or current blade specification Cutting volume and operating conditions Problems experienced with the existing blade As a manufacturer, we use this application information to evaluate tooth pitch, blade dimensions, tooth geometry, and material selection rather than treating every order as a standard product request. Building a More Reliable Blade Selection Process Blade purchasing becomes more effective when engineers connect the product specification with the actual cutting process. Instead of focusing only on unit cost, buyers can evaluate tooth life, cutting consistency, machine compatibility, material range, and replacement frequency together. For manufacturers and distributors serving metalworking customers, this application-based approach can also simplify product recommendations and repeat orders. With the right combination of M42 HSS tooth material, backing steel, tooth geometry, and pitch, an M42 Bi-metal band saw blade can become a dependable choice for a wide range of industrial cutting requirements.
LEER MÁS